

Bli social
Välj DEIF för den perfekta blandningen av
prestanda och estetik.
 Få gratis prov
När kräsna arkitekter, designers och bostadsutvecklare väljer golvmaterial söker de mer än estetik. De kräver hållbarhet, stabilitet och den autentiska karaktär som bara äkta trä kan ge. Det är här specialiserad massivt trägolv fabrik verksamheter skiljer sig från massproduktionsanläggningar.
En dedikerad tillverkare av massivt trägolv bearbetar inte bara timmer; den orkestrerar en komplex balett av materialvetenskap, precisionsteknik och kvalitetssäkring. Från det ögonblick som råa stockar kommer in i anläggningen tills den sista plankan lämnar lagret, kalibreras varje steg för att förvandla naturligt trä till en produkt värdig exklusiva bostäder och kommersiella utrymmen.
Att förstå denna tillverkningsresa avslöjar varför premiumgolv av massivt trä avslöjar respekt i designgemenskapen och varför materialval – särskilt arter som amerikansk svart valnöt – förblir en hörnsten i lyxig inredning.
Grunden för exceptionella massiva trägolv börjar med materialval. Amerikansk svart valnöt skiljer sig på den globala timmermarknaden, inte bara som en handelsvara, utan som ett material med distinkta egenskaper som ger en förstklassig positionering i avancerade projekt.
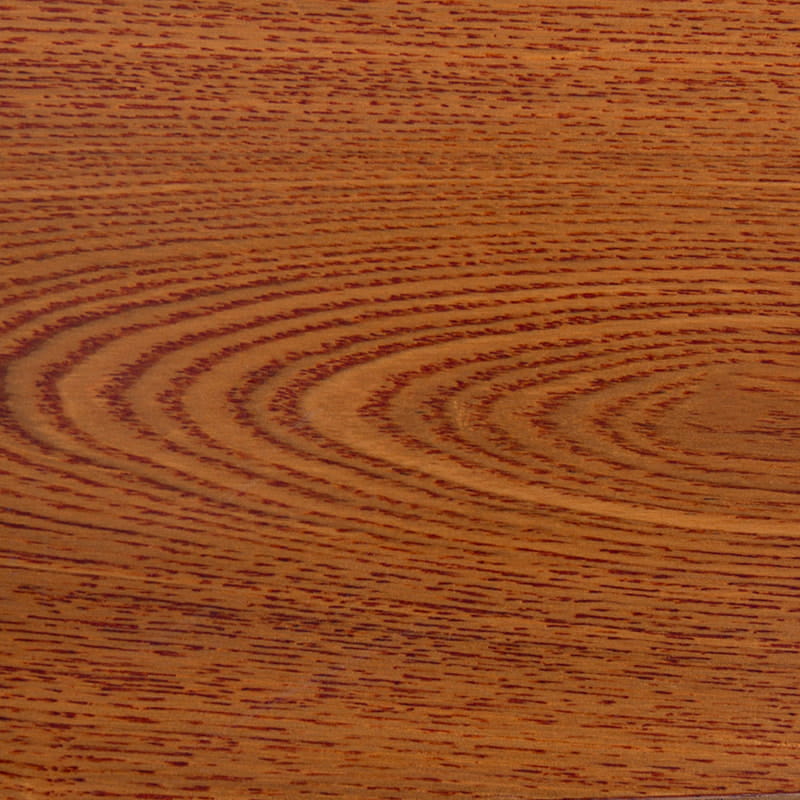
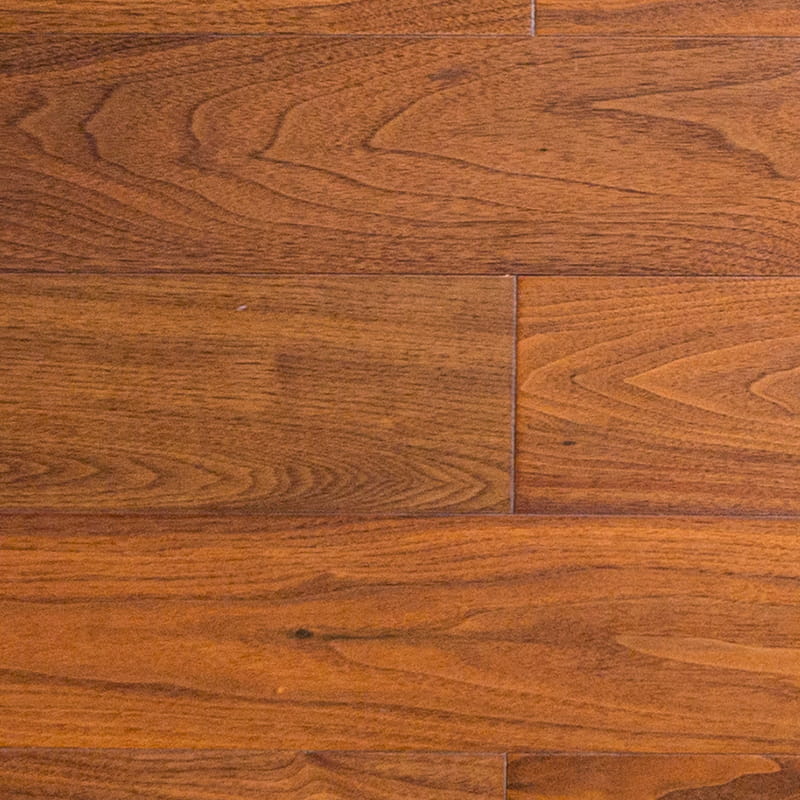
Svart valnöt presenterar en visuell karaktär som trotsar handelsanvändning. Dess kärnved uppvisar rika chokladbrunt och djupt lila, ofta med dramatiska ådringsmönster som skapar rörelse och djup. Till skillnad från enhetliga, konstruerade ytor berättar varje planka en historia genom naturlig variation – färggraderingar skiftar subtilt över brädor och ådringsmönster förblir fantastiskt oförutsägbara.
I lyxiga bostadsmiljöer skapar detta material en atmosfär av diskret sofistikering. Oavsett om den är installerad i minimalistiska moderna hem eller traditionella fastigheter, fungerar svart valnöt som ett neutralt ankare som kompletterar snarare än konkurrerar. Kommersiella applikationer – exklusiva butiksmiljöer, professionella kontor, boutiquehotell – drar nytta av denna lugnande men ändå distinkta estetiska närvaro.
Utöver utseendet ger svart valnöt mätbara prestandafördelar. Janka-hårdhetsklassificeringen för svart valnöt varierar vanligtvis mellan 1010 och 1100, vilket placerar den stadigt i mitten till övre hårdhetsspektrumet. Detta innebär att den motstår bucklor och kompression bättre än mjukare träslag som ask eller hickory, samtidigt som den är lättare att bearbeta än exotiska hårda träslag.
Dimensionell stabilitet – träets motståndskraft mot expansion och sammandragning med fuktighetsförändringar – representerar ett kritiskt tillverkningsövervägande. Svart valnöt uppvisar måttlig rörelse, vilket kräver exakta ugnstorkningsprotokoll (vanligtvis inriktat på 8 till 10 procents fukthalt) för att minimera kupning, skevhet och gap efter installation. Korrekt torkning förvandlar potentiellt ansvar till tillförlitlighet.
Premiumtillverkare hämtar amerikansk svart valnöt uteslutande från FSC-certifierade, hållbart skötta skogar. Denna certifiering säkerställer att avverkningsmetoder upprätthåller skogens ekosystem, stödjer lokala ekonomier och uppfyller rigorösa miljöstandarder. För arkitekter och designers som specificerar material för LEED-certifierade byggnader eller hållbarhetsmedvetna kunder ger FSC-certifieringen dokumentation av ansvarsfulla inköp – ett växande krav i institutionella och högprofilerade kommersiella projekt.
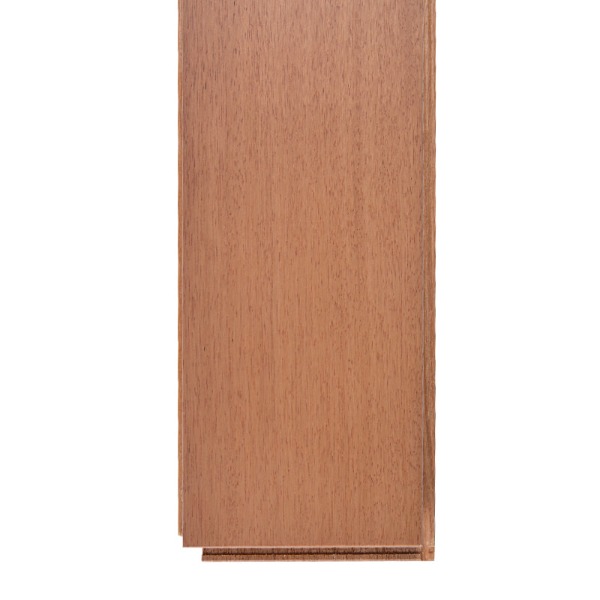
Det som skiljer en professionell fabrik för massivt trägolv från mindre verksamheter ligger i infrastruktur, processdisciplin och kvalitetssäkring. Vägen från skog till färdig produkt omfattar flera specialiserade steg, var och en kritisk till slutlig prestanda.
Tillverkningsexcellens börjar innan fräsningen påbörjas. Premiumverksamheten upprätthåller relationer med selektiva stockleverantörer som förstår betygskrav. Inkommande stockar genomgår visuell inspektion - färgkonsistens, kornkaraktär, defektbedömning. Loggar med alltför stora kvistar, kontroll (ytsprickor) eller färginkonsekvens omdirigeras till applikationer av lägre kvalitet eller biomassabearbetning.
Denna initiala portvakt visar sig vara väsentlig. En enda felaktig logg som kommer in i en högkvalitativ produktionskörning kan äventyra en hel batchs konsistens. Ledande tillverkare avvisar 15 till 25 procent av det erbjudna lagret och accepterar endast material som uppfyller strikta specifikationer. Denna selektivitet driver kostnaderna per enhet men säkerställer att färdiga produkter bibehåller snäva toleranser för färg och karaktär.
Efter barkning och grovsågning kommer virket in i industriugnar med stor kapacitet där fuktinnehållsmigreringen sker under kontrollerade förhållanden. Detta steg förvandlar trä från "grönt" (nyavverkat, hög fuktighet) till ett formstabilt tillstånd lämpligt för precisionsbearbetning.
Professionella ugnar använder fukt- och temperaturövervakning i realtid, med datorsystem som justerar parametrarna kontinuerligt. Torkningsschemat – temperaturutveckling, luftfuktighetskurvor, konditioneringsfaser – sträcker sig över 10 till 15 dagar beroende på tjocklek och art. Svart valnöts egenskaper kräver noggrann hantering; aggressiva torkningsscheman orsakar kontroll och skevhet, medan långsamma scheman förlänger produktionstiden och låser kapital i lagret.
Målslutpunkten förblir konsekvent: 8 till 10 procents fukthalt, mätt med stift i ugnen och stickprovskontrollerad med bärbara mätare. Detta sortiment säkerställer att golvet kommer fram till arbetsplatserna med minimal risk för rörelser efter installationen, förutsatt att luftfuktigheten på arbetsplatsen förblir inom normala byggnadsskyddsparametrar (35 till 55 procent relativ luftfuktighet).
När timmer kommer ut ur ugnarna med målfuktighetshalten kommer det in i fräsavdelningen. Moderna anläggningar använder CNC-styrda flerbladssystem som uppnår toleranser på plus-eller-minus 0,05 millimeter – precision jämförbar med metallbearbetningsutrustning.
Dessa system utför flera operationer i följd: planhyvling till slutlig tjocklek, kantskarvning till bredd, ändtrimning till exakta längder, spont-och-spår-skärning (om tillämpligt för produktdesign) och ytförberedelse. Automatiserade system minskar arbetskostnaderna, förbättrar konsistensen och minimerar slöseri jämfört med manuell bearbetning.
Kvalitetskontroller sker mellan större verksamheter. Tjockleks- och breddmått loggas för varje bräda eller batchprov. Fukthalten stickprovskontroller fortsätter – golv som torkar ytterligare under fräsning måste beaktas, med potentiell anpassning till målen för att säkerställa slutproduktens konsistens.
Efter fräsning fortsätter plankor till ytbehandlingsområden. Beroende på produktspecifikation kan behandlingar inkludera:
Varje behandlingsprocess kräver miljökontroller – dammhantering för slipning, lösningsmedelsventilation för fläckar, klimatstabilisering för beläggningstillämpningar. Moderna anläggningar innehåller system med slutna kretslopp som fångar upp sågspån för biomassaenergi, uppfyller miljöbestämmelserna samtidigt som avfallsvärdet återvinns.
Före förpackning genomgår färdiga plankor en rigorös inspektion. Kvalitetsinspektörer eller automatiserade synsystem utvärderar:
Plankor sorteras i betygskategorier (Select, ABC, Character, etc.) baserat på utseendestandarder. Underklassmaterial är segregerat för produkter i lägre nivå eller industriella tillämpningar. Denna separation säkerställer att kunder som köper golv av utvald kvalitet får genuint premiumprodukter, inte nedgraderat lager.
Premiumtillverkare upprätthåller detaljerade specifikationsblad som dokumenterar exakta produktparametrar. Tabellen nedan illustrerar typiska intervall för massiva svarta valnötsgolv:
| Parameter | Specifikation | Testmetod |
|---|---|---|
| Tjocklekstolerans | Plus 0,0 till minus 0,05 tum | Digital bromsok, slumpmässigt urval |
| Breddtolerans | Plus 0,5 till minus 0,0 millimeter | CNC-kantverifiering |
| Fuktinnehåll (mål) | 8 till 10 procent | Stiftlös fuktmätare |
| Janka hårdhet (svart valnöt) | 1010 till 1100 | ASTM D1037 standardtest |
| Koppning/Vänjningstolerans | Mindre än 1/32 tum per 12 tum | Rak kantmått |
| Formaldehydemission | E0-kompatibel (mindre än 0,5 mg/l) | Kammarmetod enligt ISO 12460-1 |
Professionella tillverkare arbetar under internationellt erkända kvalitetsledningssystem. Certifieringssystem ger tredjepartsverifiering att processer konsekvent producerar överensstämmande produkter.
E0 miljöcertifiering representerar den strängaste utsläppsstandarden globalt. Produkter som uppfyller E0 innehåller formaldehydemissioner under 0,5 milligram per liter - ungefär 90 procent lägre än konventionella plywood- eller kompositmaterial. För arkitekter som specificerar golvbeläggningar i känsliga miljöer (sjukhus, skolor, boendeenheter för utsatta befolkningsgrupper) ger E0-certifieringen mätbar försäkran om inomhusluftkvalitetsskydd.
CARB-överensstämmelse (California Air Resources Board) säkerställer att produkter uppfyller amerikanska västkustregler, som alltmer antas som en de facto-standard för nordamerikansk konstruktion. CE-märkning indikerar överensstämmelse med EU:s hälso- och säkerhetsdirektiv, väsentligt för projekt i Europa eller företag som söker internationell marknadstillgång.
FSC (Forest Stewardship Council) certifiering dokumenterar att trä kommer från ansvarsfullt förvaltade skogar. Certifieringskedjan spårar material från skog till färdig produkt, vilket förhindrar blandning med ocertifierade källor. För designers och utvecklare som är engagerade i miljöansvar, uppfyller FSC-dokumentationen LEED-kreditkrav och kundens hållbarhetsåtaganden.
ISO 9001-certifiering visar implementering av dokumenterade processer, regelbunden revision och protokoll för kontinuerliga förbättringar. ISO 14001 omfattar miljöledning—energiförbrukning, avfallsminskning, utsläppskontroll och efterlevnad av regelverk. Dessa system ger strukturell disciplin och säkerställer att kvaliteten inte beror på enskilda arbetare utan på systematiska procedurer.
Ledande tillverkare anlitar oberoende testlaboratorier för att verifiera påståenden om produktprestanda. Vanliga tester inkluderar:
Testrapporter ger objektiv data som entreprenörer och arkitekter kan referera till när de svarar på kundfrågor om produktprestanda och miljöpåverkan.
Medan standardproduktlinjer vänder sig till de flesta kommersiella och bostadsapplikationer, bibehåller framstående tillverkare kapacitet för skräddarsydda lösningar. Denna flexibilitet skiljer professionell verksamhet från råvaruproducenter.
Plankbredder, längder och tjocklek kan justeras inom tillverkningsbegränsningar. Breda plankformat (6 till 9 tum) styr förstklassig positionering, vilket skapar dramatisk visuell närvaro i stora öppna ytor. Smala plankor (2 till 3 tum) passar traditionella eller övergångsinteriörer. Anpassade längder minimerar spill i linjära utrymmen eller adresserar specifika designmönster.
Utöver vanliga släta ytor kan tillverkare utföra:
Spontsystem kan modifieras för klicklåsfunktionalitet, vilket underlättar snabbare installation och minskar arbetskostnaderna. Tillverkare upprätthåller verktyg för flera låsprofiler, som tillgodoser olika installationsmetoder och entreprenörs preferenser.
För distributörer, återförsäljare och bostadsutvecklare som söker märkesprodukter utan egen tillverkning, tillåter OEM-tjänster anpassning av specifikationer och förpackningar samtidigt som konsekvens och kvalitet bibehålls. Golv med privata märken gör det möjligt för varumärken att bygga distinkta produktlinjer samtidigt som de utnyttjar professionell tillverkningskapacitet.
Att välja en tillverkningspartner kräver förtroende för konsekvent tillgänglighet och leverans i tid. Professionella anläggningar upprätthåller dokumenterad produktionskapacitet, lagersystem och logistiknätverk som fungerar som grundläggande infrastruktur.
Ledande tillverkare driver anläggningar som kan producera 2 400 000 kvadratmeter årligen – tillräckligt för att rymma stora flerbostadsprojekt, kommersiella byggnader eller betydande distributionsåtaganden. Denna skala ger besparingar som minskar kostnaderna per enhet samtidigt som hantverkets kvalitetsstandarder i produktionsprocesser upprätthålls.
Lagerprodukter skickas vanligtvis inom 15 till 20 dagar efter orderbekräftelse, med hänsyn till standardprojektschemaläggning. Anpassade beställningar (specifikationsverifiering, färgmatchningsförsök, produktionsschemaläggning) kräver vanligtvis 25 till 35 dagar. För tidskänsliga projekt kan snabba schemaläggningsalternativ rymma komprimerade tidslinjer, beroende på tillgängligheten av produktionskapacitet.
Professionella tillverkare upprätthåller strategiska lager av populära kvaliteter och ytbehandlingar, vilket stöder omedelbar tillgänglighet för små till medelstora beställningar. Större projekt drar nytta av dedikerade produktionskörningar, vilket säkerställer konsekvent batchning och kvalitetskontroll över hela orderkvantiteten.
Massivt trägolv kräver skyddande förpackningar för att förhindra skador under transporten. Professionell verksamhet använder klimatkontrollerad containerisering, noggrann lastsäkring och skadekontrollprotokoll. Exportordrar får korrekt dokumentation och överensstämmelse med internationella fraktbestämmelser, vilket säkerställer sömlös tullklarering och ankomst i tid.
Tillverkningsexpertis sträcker sig bortom fabriksportarna. Professionella producenter inser att deras ansvar inkluderar att vägleda korrekt hantering, lagring och installation för att säkerställa att fabriksuppnådd kvalitet översätts till långsiktig prestanda i byggnader.
Innan installationen ska golvet anpassa sig till arbetsplatsens miljöförhållanden i 48 till 72 timmar. Detta gör att träets fukthalt kan jämviktas med byggnadens fuktighetsnivåer. Golv som levereras under kontrollerade fabriksförhållanden (8 till 10 procent fukthalt) i byggnader som hålls vid olika luftfuktighet kommer gradvis att skifta för att matcha omgivningsförhållandena – en process som sker mer elegant när material förblir oöppnat i klimatkontrollerade utrymmen snarare än genom snabb fältjustering.
Massivt trägolv kan inte installeras över golvvärmesystem. kombinationen av inbäddade värmekällor och hygroskopiska träegenskaper skapar överdriven expansions-sammandragningscykler som försämrar prestandan. Omvänt trivs massivt lövträ över konventionella träundergolv, konstruerade underlag och korrekt förberedda betongplattor behandlade med fuktbarriärer.
Traditionella tekniker för ansiktsspikning eller hemlig spikning förblir lämpliga för massivt lövträ. Moderna klicklåssystem tillåter flytande installation, minskar arbetskraftskraven och möjliggör borttagning eller flytt. Varje metod har distinkta fördelar och begränsningar, vilket kräver entreprenörens kunskap för att matcha installationstekniken till specifika projektförhållanden och långsiktiga underhållsförväntningar.
En avgörande fördel med massivt lövträ framför konstruerade eller kompositalternativ ligger i lackeringspotentialen. Massivt lövträ av hög kvalitet tillåter vanligtvis tre till fem slip- och lackeringscykler under hela dess livslängd. Denna förmåga förvandlar golv från en förbrukningsvara på 20 till 25 år till en tillgång på 50 till 100 år, som kan förnyas och anpassas till förändrade designpreferenser. Denna livslängd, amorterad över decennier, motiverar en första investering i premium jämfört med engångsalternativ.
Följande diagram illustrerar det fullständiga tillverkningsarbetsflödet och belyser kritiska kontrollpunkter och processgrindar:
Moderna konsumenter och institutionella köpare granskar i allt högre grad miljöpåverkan över leverantörskedjor. Professionella tillverkare av massivt trägolv inser att hållbarhet representerar en konkurrensfördel, inte en börda för efterlevnad.
Tillverkning av massivt lövträ genererar sågspån, avverkningar och bearbetningsavfall. Ledande anläggningar fångar upp 95 procent eller mer av detta material för fördelaktig användning: energigenerering genom biomassapannor, kompostproduktion eller specialtillämpningar. Detta tillvägagångssätt med slutna kretslopp minskar bidragen till deponi samtidigt som det återvinner ekonomiskt värde från biprodukter.
Industriella ugnar och processutrustning förbrukar avsevärd energi och vatten. Effektiv drift använder frekvensomriktare på motorer, LED-belysning i hela anläggningen och optimerade ugnsscheman som minimerar energin per brädfot. Vatten som används vid bearbetning recirkuleras där så är möjligt eller behandlas före utsläpp för att uppfylla miljöbestämmelserna.
FSC-certifiering säkerställer att virke kommer från skogar som sköts enligt rigorösa miljömässiga, sociala och ekonomiska standarder. Certifierade skogar upprätthåller biologisk mångfald, respekterar ursprungsbefolkningens rättigheter och stödjer lokala ekonomier. För projekt som kräver miljötrovärdighet – LEED-certifierade byggnader, hållbarhetsmedvetna kunder, institutionell upphandling – tillhandahåller FSC-dokumentation tredjepartsverifiering av ansvarsfull inköp.
Ett golvmaterial som håller i 50 till 100 år – och som kan lackeras flera gånger utan att bytas ut – har en dramatiskt lägre livscykelmiljöpåverkan än engångsalternativ som behöver bytas ut vart 15:e till 20:e år. Denna livslängd representerar kanske den mest betydande miljöfördelen med äkta massivt lövträ, vilket amorterar materialutvinning, transport och bearbetningskostnader över en mänsklig generation snarare än en enda konsument.
Amerikansk svart valnöt är vanligtvis mellan 1010 och 1100 på Janka hårdhetsskalan. Detta positionerar det som måttligt hårt - hårdare än ask (1320) eller hickory (1820) när det hänvisas till mer täta arter, men mjukare än vit ek (1360) eller vissa tropiska lövträd. För bostadsapplikationer ger svart valnöts hårdhet utmärkt motstånd mot bucklor och dagligt slitage samtidigt som den förblir användbar för efterbehandling, installation och eventuell lackering. Dess måttliga densitet innebär också att den bearbetar lättare än tätare arter, vilket stöder precisionstillverkning.
Nej. Massiva trägolv rekommenderas inte för installation över strålningsvärmesystem. Strålande golvvärme skapar temperaturfluktuationer på träytan, vilket orsakar differentiella expansions- och kontraktionshastigheter som överstiger normala miljöcykler. Denna påfrestning kan orsaka kupning, skevhet, mellanrum mellan plankorna och finishfel. Om strålningsvärme önskas bör man istället överväga konstruerat lövträ eller alternativa material som är speciellt framtagna för strålningskompatibilitet. Massiva trägolv presterar bäst över konventionella undergolv utan inbäddade värmekällor.
Massivt trä av hög kvalitet tillåter vanligtvis tre till fem efterbehandlingscykler, beroende på planktjocklek och ytfinishdjup. Varje slipcykel tar bort ungefär 1/32 tum av material; med en typisk 3/4 tums tjocklek och 1/8 tums finishdjup är tre till fem lackeringscykler möjliga innan substratbegränsningar uppnås. Denna lackeringsförmåga särskiljer massivt lövträ som en tillgång i flera generationer – golv som installeras idag kan förnyas i 20-åriga steg utan att ersättas, vilket kan vara ett sekel eller mer.
Vanliga graderingsstandarder för solid valnöt inkluderar Select, ABC och Character-kvaliteter. Utvalda plankor uppvisar enhetlig färg och minimala karaktärsmärken, vilket tilltalar designers som söker visuell konsekvens och modern estetik. ABC-klass inkluderar blygsamma färgvariationer och små naturliga egenskaper, som erbjuder mer visuellt intresse och ofta lägre pris. Karaktärsgrad omfattar träets fulla uttryck – betydande färgvariationer, kvistar, oregelbundenheter i ådring – vilket skapar dramatiska, rustika utseenden. Varje klass tjänar distinkta designavsikter; urvalet bör överensstämma med interiörens estetiska mål och kundens preferenser snarare än att anta en klass som är överlägsen andra.
Standardprodukter i lager skickas vanligtvis inom 15 till 20 dagar. Anpassade beställningar som kräver specifikationsbekräftelse, färgmatchningsprov eller dedikerade produktionskörningar kräver vanligtvis 25 till 35 dagar. Tidslinjen beror på beställningens komplexitet, produktionsschemaläggning och eventuella tester eller godkännanden som krävs. För tidskänsliga projekt kan påskyndad schemaläggning vara tillgänglig med förbehåll för produktionskapacitetsbegränsningar. Bekräftelse av ledtidsförväntningar vid orderläggning förhindrar projektförseningar nedströms.
CARB (California Air Resources Board) efterlevnad adresserar formaldehydemissioner inom lagstadgade gränser, främst inriktat på kompositträprodukter som används i bostadsbyggande som säljs i Kalifornien. E0 miljöcertifiering representerar den strängaste globala standarden för utsläpp av formaldehyd, vanligtvis en till två procent av CARB-tröskelvärden. E0-certifiering är mer restriktiv och visar överlägsen miljöprestanda, vilket gör den till den föredragna standarden för hälsomedvetna kunder eller känsliga applikationer som sjukhus och skolor. Produkter som uppfyller E0 överskrider automatiskt CARB-kraven.
Innan installationen ska massivt lövträ anpassa sig till arbetsplatsens förhållanden i 48 till 72 timmar i oöppnade buntar. Detta gör att träets fukthalt kan jämviktas med den omgivande luftfuktigheten. Idealiska installationsförhållanden sträcker sig från 60 till 80 grader Fahrenheit med 35 till 55 procent relativ luftfuktighet. Dessa förhållanden bör bibehållas på lång sikt för optimal prestanda; extrema temperatursvängningar eller ihållande luftfuktighet utanför dessa intervall kan inducera expansion, sammandragning, kupning och gap. Entreprenörer bör verifiera att VVS-system fungerar och miljökontroller etablerade innan installationen påbörjas.
Betong innehåller restfukt från härdning och pågående kapillärabsorption från jord. Direktkontakt mellan massivt lövträ och betong främjar fuktvandring in i trä, vilket orsakar kupning och dimensionsinstabilitet. Professionella installatörer använder fuktbarriärer (polyetenplåt eller syntetiskt underlag) mellan betong och massivt lövträ. Vissa installatörer applicerar ytterligare tätningsmedel på betongytor för att minimera fuktöverföring. Kontrollera alltid fukthalten i betongundergolv (kalciumklorid eller in situ-testning) före installation; betongfuktighet bör inte överstiga 3 till 4 procent ekvivalent fukthalt för säker montering av massivt lövträ.
Fabriksapplicerade ytbehandlingar - typiskt polyuretan, UV-härdade beläggningar eller vattenbaserade uretaner - ger konsekvent filmtjocklek, kontrollerade appliceringsförhållanden och accelererad hållbarhet jämfört med platsapplicerade ytbehandlingar. Oavslutade (rå) golv erbjuder flexibilitet för val av fläckar på arbetsplatsen och anpassad efterbehandling men kräver applicering på plats, torktid och trafikrestriktioner efter installation. Fabriksfinish stödjer ett snabbare slutförande av projektet och minskat damm och lukt på platsen. Oavslutade alternativ ger anpassning men kräver noggrann installationssekvensering och miljökontroll. Urvalet beror på projektets tidslinje, estetiska mål och entreprenörens kapacitet.
Regelbundet underhåll inkluderar rutindammsugning eller torrmoppning för att ta bort slipande damm och grus som repar ytan. Fuktmopp (ej våtmopp) vid behov med pH-neutrala rengöringsmedel för trägolv. Minimera vattenexponeringen och förhindra stående fukt, vilket orsakar koppning och fläckar. Använd filtkuddar under möbelbenen för att förhindra indrag. UV-skyddande fönsterbehandlingar förhindrar solinducerad blekning och ojämna färgskiftningar över tiden. Åtgärda spill omedelbart för att förhindra finishskador. Undvik vanliga faror: skor med hög klack skapar koncentrerade stresspunkter, och aggressiva rengöringsmedel försämrar finishen. Med korrekt underhåll kräver massivt trägolv av hög kvalitet endast lackering efter 15 till 20 års normal användning i bostäder, trots daglig gångtrafik.
Vi förser kunderna med hållbart och miljövänligt
konstruerade trälösningar och tjänster.
Välj DEIF för den perfekta blandningen av
prestanda och estetik.
